Română
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Ştiri
Ce defecțiuni costisitoare din aval provin din golurile neglijate în procesul de fabricație a arborelui canelat?
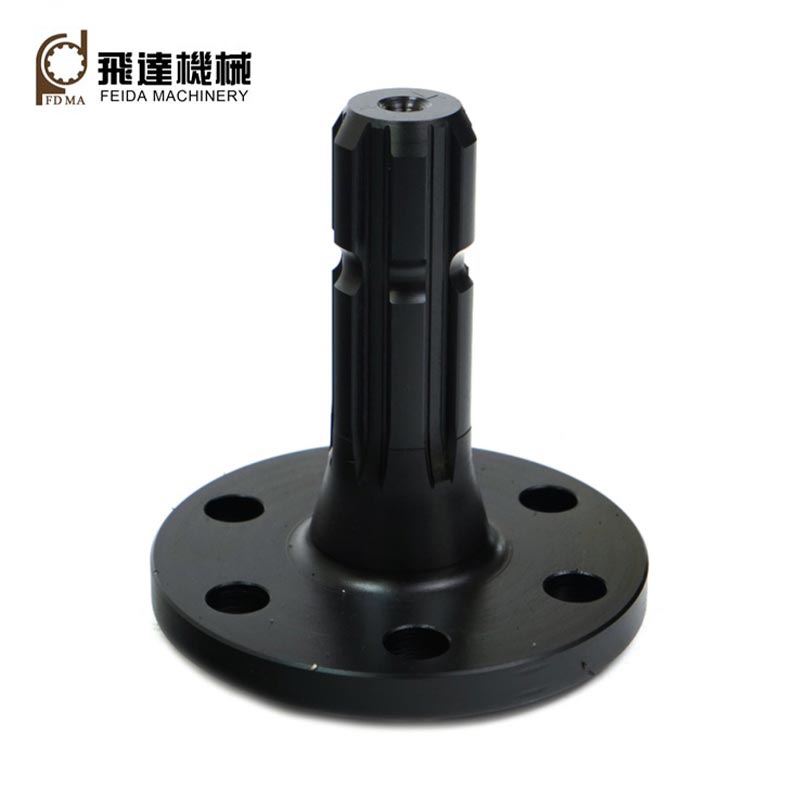
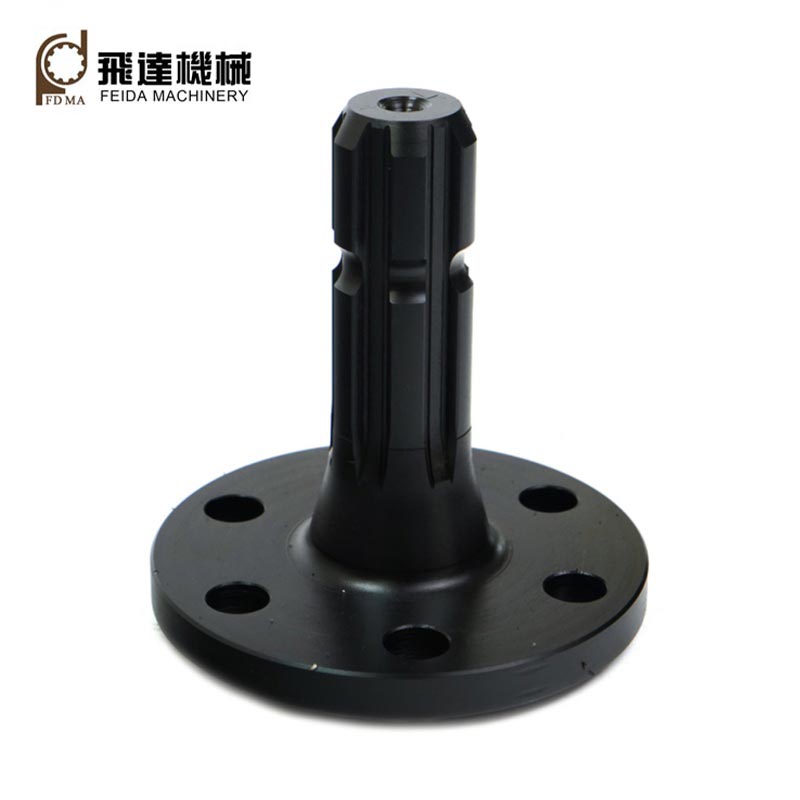
Feida-MachiningArbore canelat dreptunghiularserviciul integrează revizuirea DFM înainte de producție, finisarea de precizie post-tratare termică și documentația privind performanța materialului pe lot complet, atenuarea fracturilor de oboseală, barierele de audit și riscurile de reluare a prototipurilor pentru producătorii transfrontalieri de mașini.
1. Finisarea de precizie post-călire compensează distorsiunea geometrică spline indusă de căldură
Multe ateliere subcontractate efectuează toate frezarea canelară înainte de călire, fără finisare secundară după călire. Redistribuirea tensiunilor interne indusă de stingere declanșează îndoirea arborelui, deviația pasului dinților și erorile de paralelism de flanc care nu pot fi corectate prin prelucrarea preliminară în stare moale. În condițiile unui cuplu de șoc alternativ, tipic pentru mașinile agricole și de construcții, doar dinții spline parțiali suportă sarcina transmisă, generând concentrarea tensiunilor la rădăcinile dinților și fisurarea precoce de oboseală. Feida-Machining își rezervă alocația de finisare controlată, executând șlefuirea canelară de precizie după călire și revenire. Toleranțele geometrice critice, inclusiv distanța dintre dinți, paralelismul flancurilor și coaxialitatea arborelui, rămân în limitele specificațiilor DIN5461, asigurând partajarea uniformă a sarcinii multi-dinți și extinderea duratei de viață a componentelor în medii de operare ciclice cu sarcină de impact.
2. Prelucrarea internă de la capăt la capăt păstrează înregistrări complete de trasabilitate a materialelor și a procesului
Atunci când tăierea materiilor prime, prelucrarea canelară, tratarea termică și finisarea suprafețelor sunt împărțite între mai mulți subcontractanți externi, producătorii nu pot asambla arhive unificate la nivel de lot, inclusiv MTC pentru oțel, jurnalele de temperatură de călire și rapoartele finale de inspecție dimensională. Auditurile internaționale de licitații pentru mașini necesită trasabilitatea completă a componentelor; lanțurile de aprovizionare fragmentate duc la respingerea precalificării. Feida finalizează întregul flux de lucru de producție în interiorul propriei sale unități. Fiecare lot stochează identificarea barelor brute, înregistrările curbei de tratament termic și datele de inspecție CMM. Pachetele complete de documente în limba engleză sunt disponibile la livrare, ajutând clienții OEM să îndeplinească cerințele de audit ale furnizorilor fără re-testări costisitoare de la terți.
3. Calitatea controlată a suprafeței flancului dinților suprimă riscurile de uzură prin coroziune prin frecare
Flancurile dinților canelare aspre, slab finisate creează micro-asperități. Alunecarea relativă mică între arbore și butucul de împerechere sub vibrația continuă generată de mașină produce resturi de oxid abraziv (coroziune prin fretare). Aceste particule dure circulă în interiorul spațiului de potrivire și abrazează continuu suprafețele de contact, mărind jocul și aducând zgomot de transmisie și eventual gripare. Feida optimizează parametrii vitezei de avans pentru operațiunile de șlefuire spline, obținând suprafețe consistente de flanc dentare cu rugozitate scăzută. Calitatea controlată a suprafeței reduce punctele de micro-contact care inițiază deteriorarea prin frecare, stabilizând performanța transmisiei pe termen lung pentru utilajele mobile care funcționează în aer liber expuse la praf și vibrații.
4. Revizuirea DFM în faza incipientă identifică riscurile legate de structura spline înainte de investiția formală în instrumente
Numeroși vânzători de piese personalizate urmează cu strictețe desenele clienților fără evaluarea capacității de fabricație. Unele raze de filet rădăcină-spline definite de desen, secțiuni cu pereți subțiri ale arborelui sau combinații neobișnuite de lățime a dintelui creează riscuri de fisurare de călire greu de rezolvat sau cerințe de toleranță imposibil de realizat. Problemele apar numai după ce sculele de tăiere sunt comandate și piese prototip sunt produse, forțând revizuirea desenelor, cheltuieli suplimentare cu scule și alunecarea programului de proiect. Echipa de inginerie mecanică a Feida efectuează evaluarea DFM în faza RFQ, revizuind fileurile de detensionare ale rădăcinii spline, distribuția grosimii secțiunii și realizabilitatea toleranței. Modurile potențiale de defecțiuni induse de producție sunt semnalate înainte de fabricarea sculelor, reducând ciclurile costisitoare de reproiectare din faza târziu pentru proiectele de dezvoltare de noi produse OEM.
5. Potrivirea materialului echilibrează rezistența la impact și țintele de duritate a suprafeței
Selectarea incorectă a calității de oțel creează rezultate contradictorii de performanță: oțelul carbon slab aliat atinge duritatea suprafeței, dar nu are duritatea miezului și crapă sub sarcini bruște de șoc; materialul supraaliat aduce un risc excesiv de stingere-distorsiune și crește costul componentelor în mod inutil. Feida selectează și verifică piesa de oțel în conformitate cu cerințele documentate ale echipamentelor de cuplu și de șoc. Parametrii de călire-călire sunt reglați pentru a echilibra rezistența la uzură a flancului dinților și rezistența la impact a miezului arborelui, evitând atât fractura fragilă a rădăcinii dintelui, cât și abraziunea rapidă a flancului pentru diferite aplicații de mașini în condiții de lucru.
6. Protocoalele de inspecție dimensională specifice proiectului garantează consistența între loturi
Comenzile cu loturi mici de arbori canelați personalizat primesc adesea doar verificare dimensională prin punct de vedere. Fără liste de verificare fixe pentru articole de inspecție care să acopere grosimea dintelui, eroarea acumulată de pas și epuizarea, apar variații notabile de performanță între loturile de producție. Când sunt asamblate într-un utilaj finit, proprietățile inconsistente de ajustare spline provoacă rate dispersate de eșec în câmp. Feida aplică liste de verificare personalizate de inspecție pentru fiecare comandă de arbore canelat personalizat, efectuând măsurători CMM pe indicatorii cheie de geometrie canelară. Criteriile de acceptare uniforme sunt aplicate lot cu lot, stabilizând interschimbabilitatea pentru liniile de asamblare de producție în serie OEM.
Știri similare
- Cum îmbunătățesc angrenajele conice în spirală transmisia puterii în utilajele solicitante?
- Ce face ca angrenajele cu pinion să fie esențiale pentru o transmisie fiabilă a puterii?
- Cum îmbunătățesc angrenajele interne precizia și transmisia puterii?
- De ce angrenajele elicoidale din plastic devin o alegere de încredere pentru sistemele mecanice moderne?
- Producția internă de spline poate rezolva durerile de cap costisitoare ale producătorilor de mașini OEM cauzate de eșecuri în câmp?
- Prelucrarea integrată a angrenajelor cu proces complet va reduce pierderile majore ascunse din achiziții producătorilor de reductoare din străinătate?
Lasă-mi un mesaj